تمثل العبوات ذات الجدران الرقيقة - مثل أكواب الزبادي، وأحواض السمن النباتي، وحاويات الأطعمة الجاهزة، والأغطية ذات الجدران الرقيقة - واحدة من أكثر القطاعات تطلبًا في صناعة قوالب الحقن. تتراوح سماكة الجدار الجزئي عادة من 0.25 ملم إلى 1.0 ملم، مع نسبة طول التدفق إلى السمك غالبًا ما تتجاوز 200:1. يتم قياس أوقات الدورة بالثواني (عادةً من 3 إلى 8 ثوانٍ)، وتتجاوز أحجام الإنتاج السنوية في كثير من الأحيان 10 ملايين جزء لكل قالب.
باعتباري فني قوالب ذو خبرة ومتخصص في قوالب التعبئة والتغليف عالية التجويف، فقد رأيت كيف يمكن أن تصبح عيوب التصميم الصغيرة كارثية في القوالب ذات الجدران الرقيقة. قد يعني عدم توازن البوابة بنسبة 5% أن بعض التجاويف مكتظة بشكل زائد بينما البعض الآخر قصير. يمكن أن يؤدي تباين التبريد بمقدار 5 درجات مئوية إلى حدوث انحراف يجعل الأجزاء غير قابلة للاستخدام بمعدل 1000 جزء في الساعة.
هذا الفنتركز شركة cle على الجوانب التقنية الرئيسية لتصميم وتصنيع قوالب التعبئة والتغليف ذات الجدران الرقيقة عالية الأداء. سواء كنت تقوم بقولبة حاويات أو أغطية أو أكواب رقيقة الجدران، فإن فهم هذه المبادئ سيساعدكيمكنك تحقيق دورات أسرع وجودة أفضل للأجزاء وعمر أطول للقالب.
تخضع القوالب ذات الجدران الرقيقة القوالب لظروف قاسية: ضغوط حقن عالية جدًا (تصل إلى 2000 بار)، ودورات تسخين وتبريد سريعة، وتدفق ذوبان عالي السرعة.
الفولاذ العفن الموصى به:
|
سانتالصف |
صلابة |
الخصائص الرئيسية |
تطبيق نموذجي |
|
H13 / 1.2344 / SKD61 |
48-52 لجنة حقوق الإنسان |
صلابة عالية، gمقاومة التعب الحراري الجيد |
الألواح الأساسية والتجويفية، والقوالب العامة ذات الجدران الرقيقة |
|
غير القابل للصدأ 1.2316 / S136 |
48-52 لجنة حقوق الإنسان |
مقاومة التآكل لتطبيقات الاتصال الغذائي |
التعبئة والتغليف للمنتجات الحمضية أو الرطبة |
|
DC53 |
58-62 لجنة حقوق الإنسان |
مقاومة تآكل فائقة للمواد المملوءة بدرجة عالية |
معالجة قوالب التجويف العالي PP بحشوات تزيد عن 30% |
الاعتبار الرئيسي: بالنسبة للتجويف العالي للغاية (على سبيل المثال، 64 أو 96 تجاويف)، يجب أن تكون قاعدة القالب نفسها مصنوعة من الفولاذ عالي القوة (على سبيل المثال، P20 المتصلب مسبقًا أو 1.2738) لتحمل ضغط الحقن دون انحراف اللوحة.
إن العداء الساخن هو قلب أي قالب تغليف رقيق الجدار. يجب أن يقوم بتوصيل الذوبان إلى كل تجويف في وقت واحد مع التوازن المثالي، وانخفاض الضغط الأدنى، والتحكم الدقيق في درجة الحرارة.
عناصر التصميم الحاسمة:
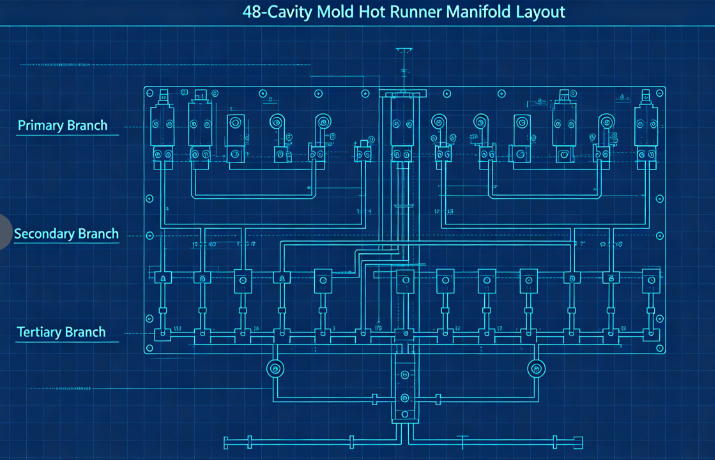
أ) قنوات التدفق المتوازنة: بالنسبة للقوالب متعددة التجاويف (عادة 32، 48، 64، أو 96 تجاويف)، يعد التوازن الطبيعي أمرًا ضروريًا. وهذا يعني أن كل تجويف له نفس طول التدفق تمامًا. يستخدم التصميم النموذجي مشعبًا أساسيًا، ومشعبات ثانوية، وفروعًا ثالثية، جميعها مُصنعة بأبعاد متطابقة.
ب) نوع البوابة وموقعها: بالنسبة للحاويات ذات الجدران الرقيقة، فإن أنواع البوابات الأكثر شيوعًا هي: بوابات الحافة (للأجزاء ذات الجدار الجانبي المستقيم) بوابات الصمامات (للأغشية أو البوابات المباشرة في الأسفل) البوابات المغمورة (للأجزاء النظيفة بدون بقايا البوابة) يجب أن يكون حجم البوابة صحيحًا - صغير جدًا، ويؤدي تسخين القص إلى التدهور؛ كبيرة جدًا، وتصبح آثار البوابة غير مقبولة. تتراوح أبعاد البوابة النموذجية للأكواب ذات الجدران الرقيقة من 0.8 مم إلى 1.5 مم.
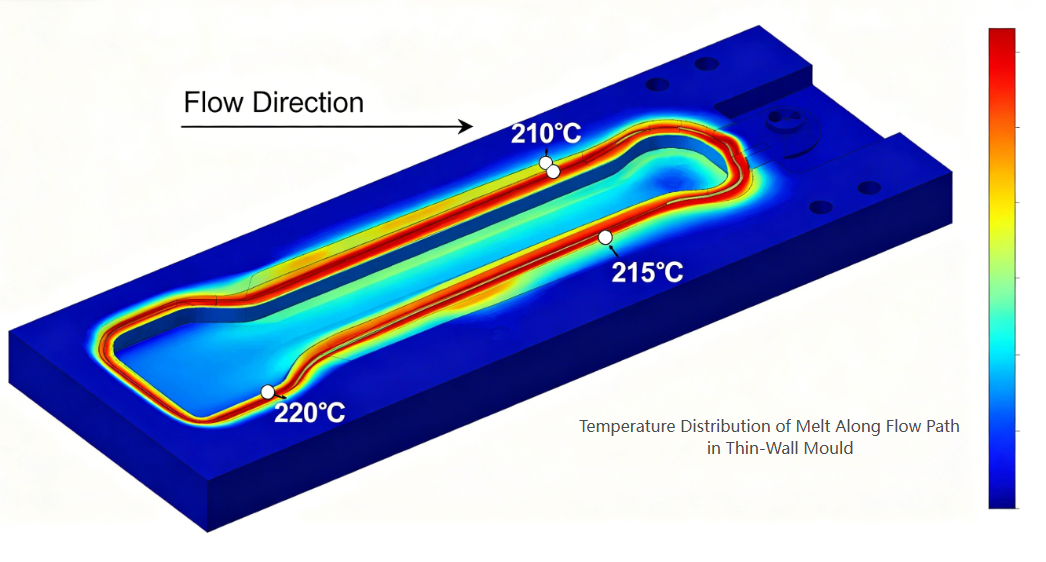
ج) التوازن الحراري: يجب أن يكون لكل فوهة تحكم مستقل في درجة الحرارة. يجب تسخين القنوات المتعددة بشكل موحد (باستخدام سخانات ثنائية المنطقة أو ثلاث مناطق) لتجنب النقاط الساخنة أو الرخويات الباردة.
تتطلب الأجزاء ذات الجدران الرقيقة تجويفًا وأبعادًا أساسية دقيقة للغاية لتحقيق سمك جدار ثابت.
الاعتبارات الرئيسية:
أ) توزيع سمك الجدار: حافظ على سمك جدار موحد في حدود ±0.02 مم. تؤدي اختلافات السُمك إلى إنشاء تبريد تفاضلي وتحريف. استخدم تحليل تدفق القالب لتحسين التصميم قبل قطع الفولاذ.
ب) التنفيس: تستخدم القوالب ذات الجدران الرقيقة حقنًا عالي السرعة (غالبًا 200-500 مم / ثانية). يجب أن يهرب الهواء المحبوس في التجويف على الفور. أعماق التنفيس الموصى بها: 0.02–0.03 مم لـ PP0.01–0.02 مم لـ PS أو PET
يجب وضع فتحات التهوية في آخر نقطة للملء، على طول خط الفراق، وحول دبابيس القاذف. ج) زوايا السحب: بالنسبة للأجزاء ذات الجدران الرقيقة، يوصى بحد أدنى 1 درجة لكل جانب (1.5-2 درجة للحاويات الأعمق). يؤدي السحب غير الكافي إلى حدوث خدش وقفل فراغي ومشاكل في الإخراج.
د) تشطيب السطح: تتطلب أسطح التجويف للأجزاء الشفافة أو اللامعة تشطيب SPI A-1 (المرآة)؛ بالنسبة لحاويات الألبان غير الشفافة، يكفي SPI B-1 (600 حبيبة رملية).
يهيمن التبريد على وقت الدورة في القوالب ذات الجدران الرقيقة، وهو ما يمثل عادةً 60-80% من إجمالي الدورة. التبريد الفعال هو مفتاح الإنتاجية العالية.
مبادئ التصميم:
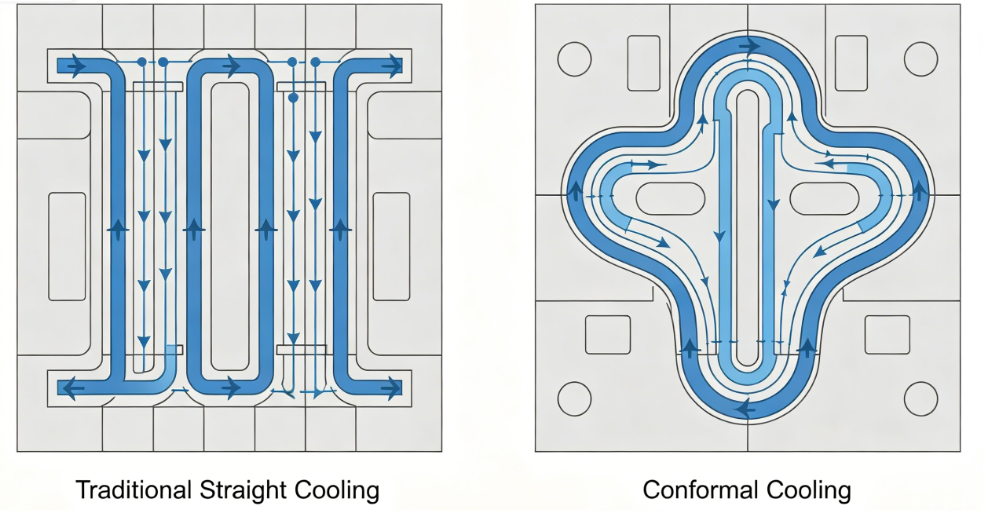
أ) التبريد المطابق: غالبًا ما تكون قنوات التبريد التقليدية المحفورة بشكل مستقيم بعيدة جدًا عن سطح التجويف. يمكن لقنوات التبريد المطابقة - التي تتبع محيط الجزء - أن تقلل وقت التبريد بنسبة 30-50%. يتم إنشاؤها عادةً باستخدام الطباعة ثلاثية الأبعاد أو التصنيع باستخدام الحاسب الآلي للإدراجات ذات القنوات المنحنية.
ب) معلمات قناة التبريد:
ج) تبريد عالي الكفاءة: استخدم الفقاعات أو الحواجز في القلب حيث تكون المساحة محدودة. بالنسبة للنوى الطويلة، قم بتركيب ملحقات تبريد حلزونية أو أنابيب حرارية.
د) فصل دائرة التبريد: تسمح الدوائر المستقلة للتجويف والألواح الأساسية بمعدلات تدفق ودرجات حرارة مختلفة لتحسين تحرير الأجزاء وتقليل التشوه.
الأجزاء ذات الجدران الرقيقة منخفضة الصلابة ويمكن أن تتشوه بسهولة أثناء الطرد. يجب أن يكون نظام الطرد لطيفًا وموثوقًا به.
توصيات التصميم:
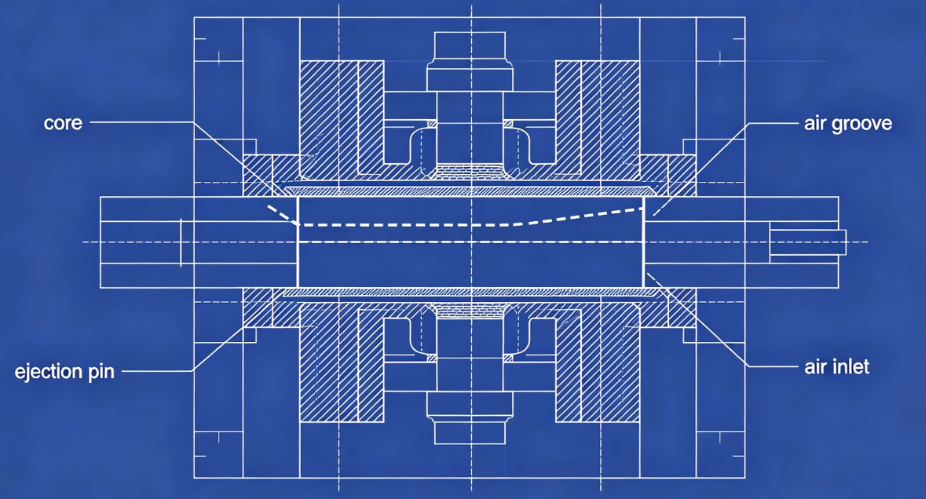
أ) طرد الهواء: بالنسبة للعديد من الحاويات ذات الجدران الرقيقة (خاصة الأكواب)، يعتبر الطرد بمساعدة الهواء مثاليًا. يتم إدخال الهواء المضغوط (2-4 بار) بين القلب والجزء من خلال الأخاديد الدقيقة أو الإدخالات المسامية، مما يؤدي إلى تعويم الجزء خارج القلب.
ب) لوحة التجريد: بالنسبة للأجزاء ذات الجدران الجانبية العميقة أو السفلية، توفر لوحة التجريد الميكانيكية قوة طرد متساوية عبر محيط الجزء بأكمله.
ج) دبابيس القاذف: عندما لا يمكن تجنب المسامير، استخدم العديد من المسامير ذات القطر الصغير (2-3 مم) الموضوعة على الأضلاع أو الأسطح المخفية. تجنب الدبابيس الكبيرة التي تترك علامات مرئية.
د) التوقيت: يجب أن يبدأ تسلسل الإخراج فقط بعد أن يبرد الجزء بدرجة كافية لتجنب التشوه. استخدم تأخيرًا باردًا قصيرًا بعد فتح القالب.
حتى أفضل القوالب لا يمكنها إنتاج أجزاء جيدة بدون إعدادات عملية مناسبة. المعلمات الرئيسية لقولبة الجدران الرقيقة:
|
المعلمة |
النطاق النموذجي |
ملحوظات |
|
سرعة الحقن |
200-500 ملم/ ثانية |
السرعة العالية تملأ الأجزاء الرقيقة قبل التجميد |
|
ضغط الحقن |
1200-2000 بار |
مطلوب للتغلب على مقاومة التدفق |
|
درجة حرارة الذوبان |
190-240 درجة مئوية (PP)، 230-280 درجة مئوية (PS) |
تحسين اللزوجة |
|
درجة حرارة العفن |
10-25 درجة مئوية (عداء بارد) أو 30-60 درجة مئوية (عداء ساخن) |
تبريد متوازن |
|
الضغط الخلفي |
5-15 بار |
لاتساق البلاستيك |
|
عيب |
السبب المتعلق بالعفن |
حل |
|
لقطات قصيرة |
تهوية غير كافية أو بوابات صغيرة الحجم |
إضافة فتحات عند نقاط نهاية التدفق؛ تكبير البوابات |
|
صفحة الحرب |
التبريد غير المتكافئ أو الحشو غير المتوازن |
تحسين توحيد التبريد. العدائين التوازن |
|
علامات بالوعة |
موقع البوابة سيئ أو التعبئة غير كافية |
نقل البوابة إلى القسم السميك؛ إضافة وقت التعبئة |
|
أثر البوابة مرتفع جدًا |
تصميم البوابة غير مناسب |
قم بالتبديل إلى بوابة الصمام أو بوابة الغواصة |
|
التمسك الأساسية |
مشروع غير كاف أو فشل طرد الهواء |
زيادة المسودة؛ أخاديد الهواء النظيف |
|
علامات الحروق |
تهوية غير كافية |
تعميق الفتحات ضمن الحدود المادية |
جHallenge: طلب أحد العملاء قالبًا به 48 تجويفًا لأكواب الزبادي سعة 150 مل (PP، سمك جدار 0.45 مم، دورة مدتها 4 ثوانٍ، سنويًاالطلب 20 مليون قطعة).
الإجراءات المتخذة:
نتائج:
تمثل تقنية قوالب التغليف ذات الجدران الرقيقة قمة هندسة قوالب الحقن. إن متطلبات التجويف العالي، والدورات الفرعية الثانية، والإنتاج الخالي من العيوب تدفع كل جانب من جوانب تصميم القالب إلى أقصى حدوده. تتطلب قوالب الجدران الرقيقة الناجحة ما يلي:
الدقة في تصنيع التجويف/القلب (±0.01 مم)
Bالتوازن في قنوات تدفق العداء الساخن
الكفاءة في التبريد المطابق
الموثوقية في أنظمة الطرد
فهم السلوك المادي وديناميكيات العملية
Fأو صانعي القوالب الراغبين في الاستثمار في أدوات التصميم المتقدمة والتصنيع الدقيق، فإن قطاع التغليف ذو الجدران الرقيقة يوفر فرصًا هائلة - سواء من حيث التحدي الفني أو نمو الأعمال.
هاتف: +86-18957424655
متحرك: +86-18957424655
بريد إلكتروني: sale@taizhoumold.com
عنوان:رقم 18 طريق شانغشيان، منطقة بيتشنغ الصناعية، منطقة هوانغيان، مدينة تايتشو، مقاطعة تشجيانغ، الصين
حقوق الطبع والنشر © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. جميع الحقوق محفوظة.