مقدمة
تعد أغطية الزجاجات من بين المنتجات البلاستيكية الأعلى حجمًا في العالم. قد تستهلك ماركة مشروب أو ماء واحدة ملايين الكبسولات يوميًا. ولتلبية هذا الطلب، تطورت تقنيات العفن والعمليات لإنتاج أغطية في دورات أقل من 4 ثوان، مع 48، 64، أو حتى 96 تجاويف لكل قالب. تتنافس تقنيتان مهيمنتان في هذا المجال: القولبة بالضغط والقولبة بالحقن. ولكل منها نقاط قوتها، ويعد فهمها أمرًا بالغ الأهمية لأي صانع قوالب أو صانع قوالب يخدم صناعة الإغلاق.
باعتباري فني قوالب يتمتع بعقود من الخبرة في قوالب التعبئة والتغليف عالية التجويف، سأطلعك على الفروق الفنية الدقيقة لكلتا الطريقتين، ثم أركز على تقنيات قولبة الحقن التي تتيح إنتاج أغطية عالية التجويف بسرعة عالية - التحكم في بوابة صمام العداء الساخن، والإخراج عالي السرعة، وتحسين التبريد - واختتم بدراسة حالة لقالب غطاء ذو 48 تجويفًا في العالم الحقيقي.
1. قولبة الضغط مقابل قولبة الحقن للأغطية
عملية صب الضغط:
يتم إسقاط بارسون بلاستيكي منصهر تم وزنه مسبقًا (عادةً PP أو HDPE) في تجويف القالب المفتوح. يُغلق القالب، ويضغط المادة على شكل الغطاء. بعد فترة تبريد قصيرة، يتم إخراج الغطاء. هذه العملية مستمرة ودوارة: قوالب متعددة على دائري تفتح وتغلق بالتسلسل.
عملية صب الحقن:
يتم حقن البلاستيك المنصهر تحت ضغط عالٍ في تجويف القالب المغلقعلى الرغم من نظام عداء ساخن. بعد التعبئة والتبريد، يفتح القالب ويتم إخراج الأغطية. يمكن أن يحتوي القالب على 32 أو 48 أو 64 تجاويف أو أكثر.
|
ميزة |
صب الضغط |
صب الحقن |
|
وقت الدورة |
2-4 ثواني (سريع جدًا) |
4-8 ثواني (يعتمد على التجويف) |
|
التجويف |
غير محدود (دوارة) |
محدودة بحمولة مشبك الماكينة وحجم الصوانى |
|
مرونة تصميم الغطاء |
محدودة (أشكال متماثلة وبسيطة) |
عالية (القطع السفلية، المفصلات الحية، البطانات) |
|
اتساق الوزن |
ممتاز (±0.3%) |
جيد (±1%) مع التحكم في بوابة الصمام |
|
الاستثمار الأولي للأداة |
عالية جدا (الصحافة الدوارة) |
أقل للتجويف المعتدل |
|
النفايات المادية |
الحد الأدنى (بدون عداء) |
يمكن أن يكون صفرًا مع العداء الساخن |
|
أفضل تطبيق |
أغطية مياه/CSD بسيطة ذات حجم كبير |
قبعات معقدة ذات بطانات وشرائط دليل على التلاعب |
الحكم:بالنسبة للحجم الكبير جدًا، والأغطية البسيطة جدًا (على سبيل المثال، أغطية المياه مقاس 28 مم)، فإن القولبة المضغوطة هي السائدة. ولكن بالنسبة لمعظم الأغطية التي تتطلب الدقة، أو حلقات إثبات التلاعب، أو تكامل البطانة، أو الهندسة المعقدة، فإن القولبة بالحقن باستخدام قوالب التجويف العالي هي الخيار المفضل.
2. التحكم في بوابة الصمام الساخن في قوالب الغطاء
في قوالب الحقن ذات الغطاء العالي التجويف، يكون العداء الساخن هو القلب. تترك البوابات المفتوحة التقليدية بقايا بوابة قد تخدش أو تتسرب. تعتبر بوابات الصمامات ضرورية لمعظم أغطية المشروبات.
كيفية عمل بوابات الصمامات:
يتحرك الدبوس الذي يتم تشغيله هوائيًا أو هيدروليكيًا للأمام لإغلاق البوابة بعد ملء التجويف وتعبئته. يؤدي هذا إلى قطع الذوبان بشكل نظيف، مما يترك الحد الأدنى من علامة الشاهد.
المتطلبات الأساسية لقوالب غطاء التجويف العالي:
نصيحة: بالنسبة للأغطية ذات البطانات الداخلية (على سبيل المثال، بطانات حاجز الأكسجين لأغطية العصير)، غالبًا ما يتم وضع بوابات الصمامات داخل تجويف الغطاء (البوابة الفرعية) لإخفاء الآثار.
3. الطرد عالي السرعة: ميكانيكي مقابل هوائيوفي دورة مدتها 4 ثوانٍ، يجب أن يكون القذف سريعًا وموثوقًا تمامًا. يتم استخدام طريقتين رئيسيتين في قوالب الغطاء:
الطرد الميكانيكي (لوحة المتعرية):
تحيط لوحة متجرد محملة بنابض بالقلب. عند فتح القالب، يتم دفع لوحة التجريد للأمام بالنسبة إلى القلب، مما يؤدي إلى إزالة الغطاء. هذا أمر بسيط وقوي، لكن ضربة العودة تضيف جزءًا من الثانية.
الطرد الهوائي (انفجار الهواء):
يتم توجيه الهواء المضغوط (3-6 بار) عبر القلب، مما يؤدي إلى نفخ الغطاء. هذا سريع ولطيف للغاية، ولكنه يتطلب إغلاقًا مثاليًا للقلب ويمكن أن يكون صاخبًا.
الممارسة النموذجية لقوالب غطاء التجويف العالي:
اجمع بين حركة لوحة تجريد قصيرة (2-3 مم) لرفع الغطاء عن القلب، متبوعًا بدفعة هوائية لإخراجه. تضمن لوحة التجريد أن يتم كسر الغطاء بالتساوي من القلب، بينما يكمل الهواء عملية الطرد دون لمس سطح إغلاق الغطاء.
توقيت الطرد:يجب أن تتم شوط القذف بعد فتح القالب بالكامل لتجنب الاصطدام بالنصف الثابت. تستخدم القوالب المتقدمة ألواح تجريد يتم تشغيلها بالكامات أو بمحرك مؤازر للحصول على توقيت دقيق.
4. تحسين التبريد لقوالب الغطاء
يستهلك التبريد 60-80% من وقت الدورة. في قوالب غطاء التجويف العالي، يعد التبريد الفعال هو المفتاح لتحقيق دورات مدتها أقل من 5 ثوانٍ.
التبريد الأساسي:عادة ما يكون الدبوس الأساسي هو الجزء الأكثر سخونة. قنوات التبريد المستقيمة التقليدية في القلب غير فعالة.
وتشمل الأساليب الأفضل:الفقاعات (مدخلات الأنبوب الدوار): يتدفق سائل التبريد عبر أنبوب صغير إلى أسفل القلب ويعود عبر الحلقة، مستخرجًا الحرارة.
إدراجات التبريد الحلزوني:يتم تشكيل أخدود حلزوني في الحشوة الأساسية، مما يخلق مسار تدفق حلزوني لتحقيق أقصى قدر من التلامس مع السطح.
التبريد المطابق (إدراجات مطبوعة ثلاثية الأبعاد): بالنسبة إلى النوى المعقدة، يمكن أن تؤدي الإدخالات المصنعة بشكل إضافي مع القنوات المتوافقة إلى تقليل وقت التبريد بنسبة 30-40%.
تبريد التجويف:يحتاج نصف التجويف أيضًا إلى تبريد قوي. استخدم الفقاعات أو القنوات المستقيمة في أقرب مكان ممكن من سطح التجويف (مسافة 1.5-2.5 مم).
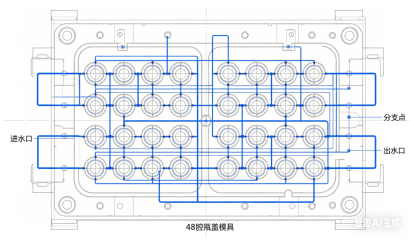
تدفق المبرد:ضمان التدفق المضطرب (رقم رينولدز> 5000) في جميع القنوات. حساب انخفاض الضغط. قد يتطلب القالب ذو 48 تجويفًا دوائر تبريد متعددة بالتوازي للحفاظ على معدل تدفق مرتفع.
فصل دائرة التبريد:بالنسبة للقبعات الطويلة (على سبيل المثال، القبعات الرياضية)، يمكن للدوائر المنفصلة للأجزاء العلوية والسفلية من القلب التخلص من الشكل البيضاوي.

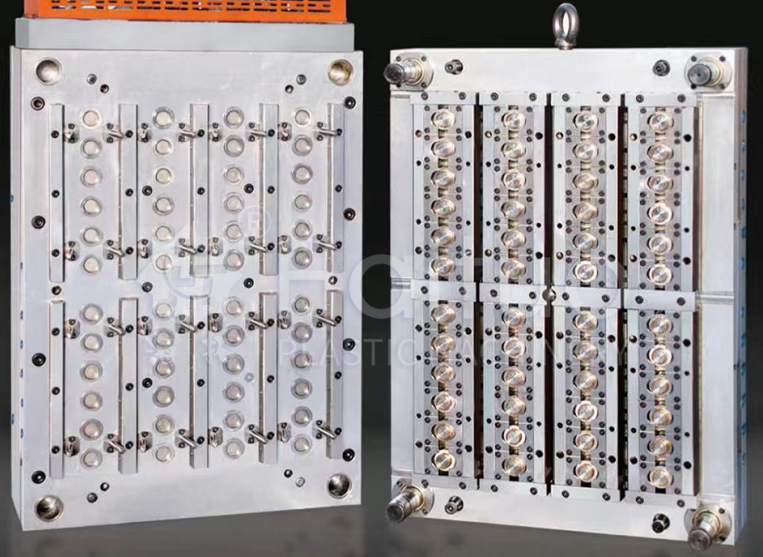
5. دراسة الحالة: قالب غطاء المشروبات الغازية ذو 48 تجويفًا
تحدي:احتاجت إحدى شركات المشروبات الكبرى إلى قالب لأغطية PCO 1881 CSD مقاس 28 مم (المشروبات الغازية). الدورة المستهدفة: 4.2 ثانية. الحجم السنوي: 80 مليون كبسولة. المواد: بولي بروبيلين + 5% عامل مضاد للكهرباء الساكنة.
نهج التصميم:
النتائج بعد التجربة:
الدروس المستفادة:كان الجمع بين التبريد الحلزوني في النوى وبوابات الصمامات التسلسلية هو المفتاح. طلب العميل لاحقًا قالبًا مماثلًا ثانيًا، ويتم تشغيلهما جنبًا إلى جنب على جهازين ينتجان إجمالي 2500 غطاء في الدقيقة.
تتطلب القوالب عالية التجويف التي تعمل بسرعات عالية صيانة صارمة:
خاتمة
تعتبر قوالب الأغطية ذات التجويف العالي والسرعة العالية من العجائب الهندسية التي تتجاوز حدود القولبة بالحقن. يعتمد اختيار الضغط أو الحقن على الحجم وتعقيد الحد الأقصى والقدرة الاستثمارية. بالنسبة للأغطية المصبوبة بالحقن، يكمن النجاح في ثلاث ركائز:
تُظهر علبة قالب غطاء CSD ذات 48 تجويفًا أنه مع التصميم المناسب والتصنيع الدقيق، يمكن لقولبة الحقن أن تنافس قولبة الضغط في السرعة مع توفير مرونة تصميم أكبر بكثير.
باعتبارنا صانع قوالب، فإن إتقان هذه التقنيات سيفتح الأبواب أمام سوق الإغلاق كبير الحجم، وهو أحد أكثر القطاعات تطلبًا ولكنه مجزٍ في صناعتنا.
هاتف: +86-18957424655
متحرك: +86-18957424655
بريد إلكتروني: sale@taizhoumold.com
عنوان:رقم 18 طريق شانغشيان، منطقة بيتشنغ الصناعية، منطقة هوانغيان، مدينة تايتشو، مقاطعة تشجيانغ، الصين
حقوق الطبع والنشر © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. جميع الحقوق محفوظة.