تابعنا:

أخبار
منتجات

العلاقة بين عيوب قولبة الحقن والعفن

مقدمة

        غالبًا ما تكون عيوب قولبة الحقن محبطة. عندما يخرج جزء به أحواض أو تشوهات أو علامات حرق أو لقطات قصيرة، فإن أول رد فعل للعديد من مديري الإنتاج هو ضبط معلمات الماكينة - درجة الحرارة أو الضغط أو سرعة الحقن أو وقت التبريد. وفي حين أن هذه التعديلات تساعد في بعض الأحيان، فإن السبب الجذري غالبا ما يكمن أعمق: في القالب نفسه.

        باعتباري فني قوالب ذو خبرة، فقد شهدت حالات لا حصر لها حيث تم إهدار أسابيع في ضبط المعلمات، فقط لأكتشف أن تصميم القالب كان هو السبب الحقيقي. الحقيقة هي،يمكن للقالب المصمم جيدًا إنتاج أجزاء عالية الجودة حتى مع وجود نافذة معالجة واسعة؛ لن ينتج القالب المصمم بشكل سيء جودة متسقة أبدًا، بغض النظر عن مدى ضبط الآلة.

        تركز هذه المقالة على الأسباب المرتبطة بالعفن لعيوب قولبة الحقن الشائعة. إن فهم هذه العلاقات يسمح لصانعي القوالب وصانعي القوالب بالتعاون بشكل أكثر فعالية، مما يؤدي إلى معالجة المشكلات عند المصدر بدلاً من تطبيق إصلاحات مؤقتة.

1. لقطات قصيرة (ملء غير مكتمل)

        كيف تبدو: تجويف القالب غير مملوء بالكامل؛ حواف الجزء مفقودة أو مدورة.

        الأسباب المتعلقة بالعفن:

  • بوابات أو مجاري صغيرة الحجم: تعمل مسارات التدفق المقيدة على زيادة انخفاض الضغط، مما يمنع الذوبان من الوصول إلى أطراف التجويف.
  • موقع البوابة السيئ: البوابات الموضوعة بعيدًا عن المقاطع الرقيقة أو في نهاية مسارات التدفق الطويلة تسبب تجميدًا مبكرًا.
  • تهوية غير كافية: يضغط الهواء المحبوس ويمنع الذوبان من التقدم.
  • تصميم جدار اسمي رفيع: أقل من الحد الأدنى الموصى به لسمك المادة.
  • الرخويات الباردة: عدم وجود بئر البزاقة الباردة يسمح للمواد المبردة بسد البوابة.

       الحلول:

  • زيادة أقطار البوابة والعداء (استخدم تحليل تدفق القالب للتحقق).
  • نقل البوابات إلى أماكن أقرب إلى المناطق التي يصعب ملؤها.
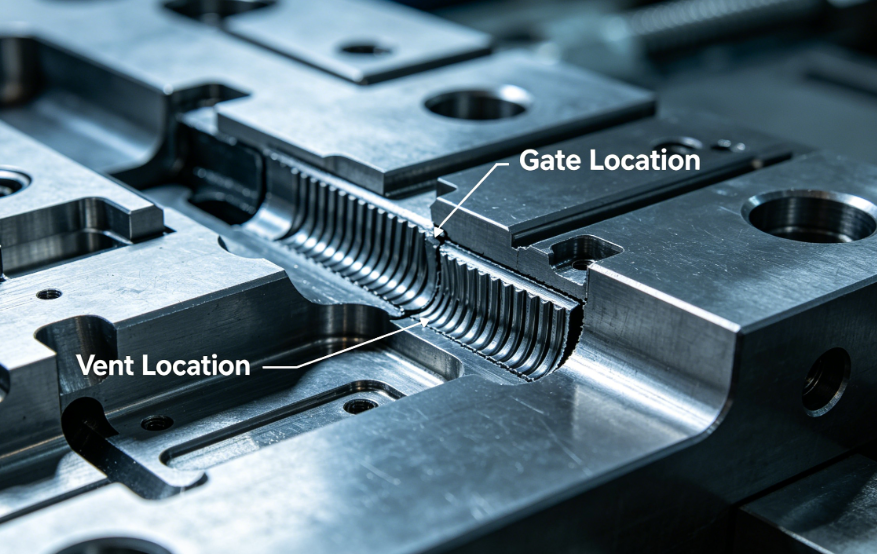
  • إضافة فتحات التهوية أو تعميقها (العمق النموذجي: 0.02-0.05 مم حسب المادة).
  • قم بمراجعة سمك الجدار مع مصمم المنتج.
  • أضف آبار البزاقة الباردة عند نهايات العداء والبوابات المقابلة.

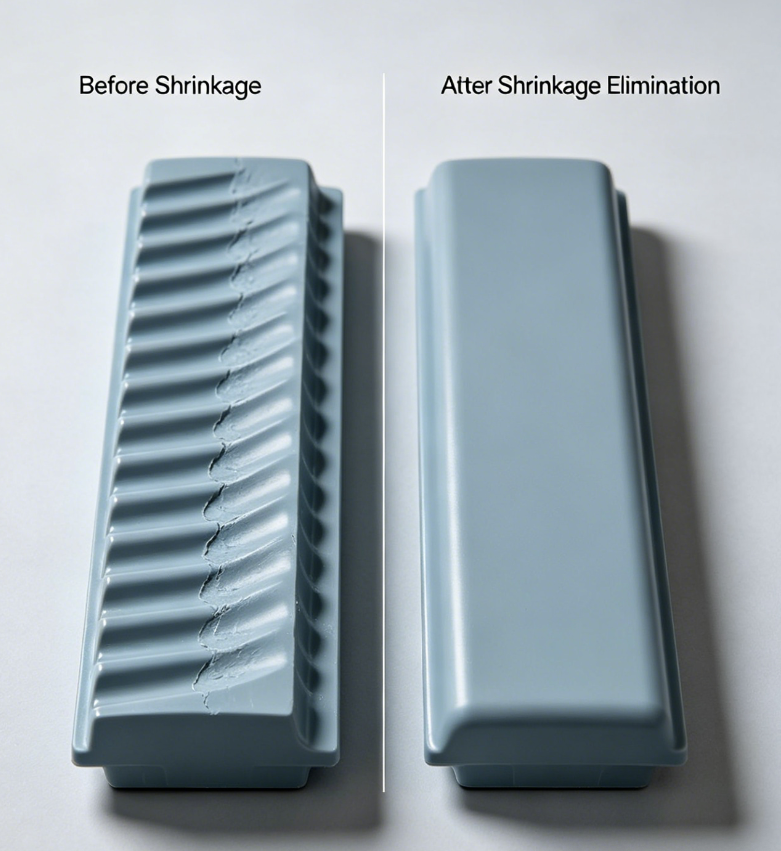
2. علامات الغرق

        كيف تبدو: المنخفضات السطحية، عادة فوق الأضلاع أو الرؤوس السميكة.

        الأسباب المتعلقة بالعفن:

  • التبريد غير الكافي في المقاطع السميكة:يسمح وضع قناة التبريد غير الكافي للمادة الأساسية بالانكماش أكثر من الجلد.
  • بوابات صغيرة الحجم:يمنع تجميد البوابة المبكر ضغط التعبئة من الوصول إلى القسم السميك.
  • موقع البوابة ضعيف:البوابة البعيدة جدًا عن المنطقة السميكة تعني فقدان ضغط التعبئة قبل الوصول إليها.
  • عدم التحكم في نسبة سمك الضلع/القاعدة:سمك الضلع يتجاوز 60٪ من الجدار الاسمي.

        الحلول:

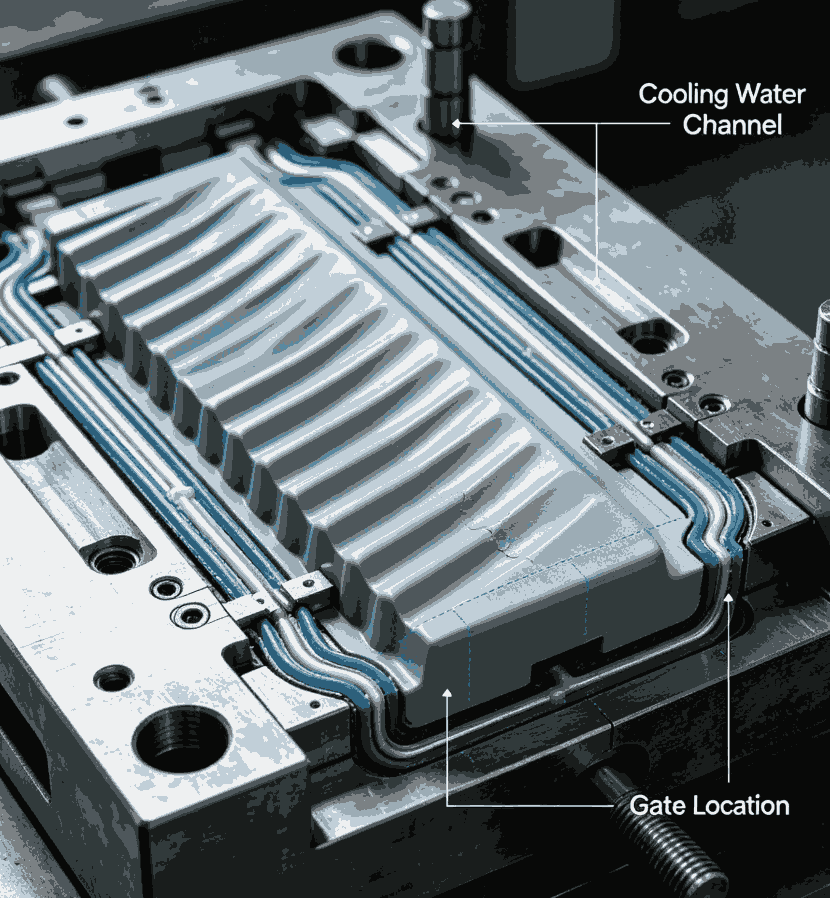
  • ضع قنوات التبريد بالقرب من المقاطع السميكة؛ فكر في الحواجز أو الفقاعات.
  • تكبير البوابة أو التبديل إلى نوع بوابة أكبر (بوابة المروحة، بوابة النفق).
  • نقل البوابة بالقرب من القسم السميك.
  • تقليل سمك الضلع إلى 40-60% من الجدار الاسمي (تغيير التصميم، ولكن يجب أن يستوعب القالب).

3. Warpage (تشويه الجزء)

        كيف يبدو:يكون الجزء ملتويًا أو منحنيًا أو غير متساوٍ بعد القذف.

        الأسباب المتعلقة بالعفن:

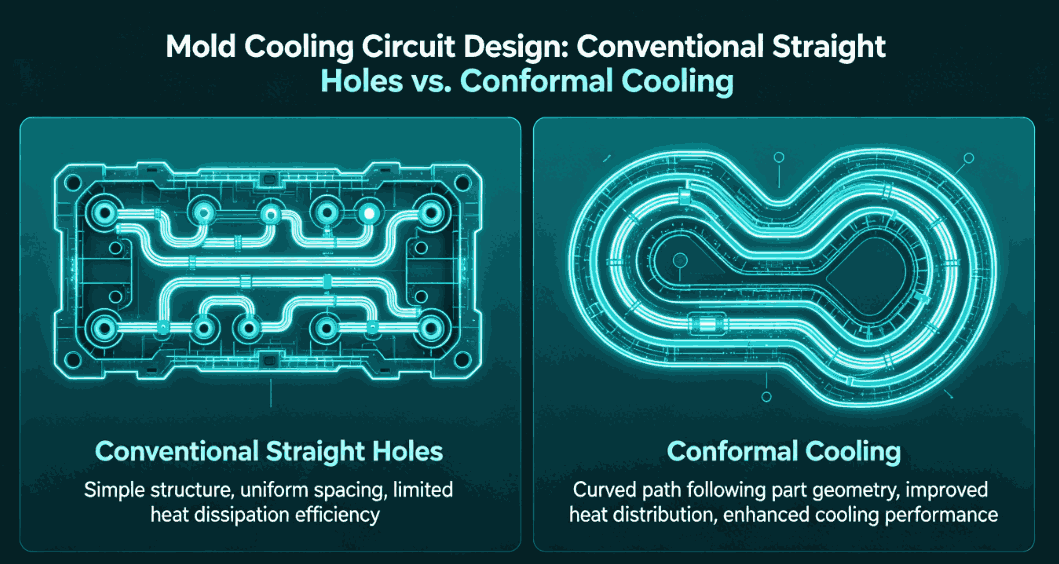
  • التبريد غير المتساوي:الاختلافات في درجة حرارة العفن عبر التجويف تسبب انكماشًا تفاضليًا.
  • تصميم طرد غير لائق:دبابيس القاذف تدفع بشكل غير متساو أو على أقسام رقيقة.
  • نظام عداء غير متوازن:في القوالب متعددة التجاويف، يؤدي الحشو غير المتساوي إلى ضغوط متبقية مختلفة.
  • زاوية مسودة غير كافية:قوى الطرد العالية تشوه الجزء.
  • التوجه الناجم عن البوابة:تتسبب البوابات الموضوعة في أقسام رفيعة أو في مركز الجزء في اتجاه جزيئي يتشوه عند التبريد.

        الحلول:

  • تحسين تخطيط دائرة التبريد: استخدم التبريد المطابق للأشكال الهندسية المعقدة.
  • وضع دبوس القاذف التوازن؛ استخدم دبابيس أكبر أو أكثر على المقاطع الرقيقة.
  • تصميم مجاري متوازنة بشكل طبيعي (طول تدفق متساوي لكل تجويف).
  • زيادة زاوية المسودة (1-2 درجة لمعظم المواد، 3-5 درجة للأسطح المنسوجة).
  • حدد موقع البوابات في المقاطع السميكة أو استخدم بوابات متعددة.


4. علامات الحروق / التدفئة العازلة

        كيف يبدو:علامات حرق بنية أو سوداء، عادة في نهاية التدفق أو في الأضلاع العميقة.

        الأسباب المتعلقة بالعفن:

  • عدم كفاية التهوية:يصبح الهواء المحصور في الجيوب المسدودة أو عند جبهات التدفق مضغوطًا ويسخن، مما يؤدي إلى تحلل البوليمر.
  • فتحات التهوية ضحلة جدًا أو مسدودة:لا يمكن للغاز الهروب بسرعة كافية.
  • سوء تصميم تنفيس خط فراق:فتحات التهوية غير موجودة في آخر مكان لملءها.

        الحلول:

  • قم بإضافة فتحات في جميع نقاط نهاية مسار التدفق وقيعان الأضلاع العميقة.
  • استخدم أعماق التنفيس المناسبة للمادة (على سبيل المثال، 0.02 مم لـ PP، و0.01 مم للكمبيوتر الشخصي).
  • ضع في اعتبارك استخدام إدراجات فولاذية مسامية (ملبدة) لتلبية احتياجات التنفيس القصوى.
  • أضف دبابيس القاذف مع أخاديد التنفيس.

5. فلاش (نتوءات)

        كيف يبدو:البلاستيك الزائد الرقيق عند خط الفراق، أو فتحات دبوس القاذف، أو موانع الانزلاق.

       الأسباب المتعلقة بالعفن:

  • حمولة المشبك غير كافية للمنطقة المتوقعة: القالب كبير جدًا بالنسبة للآلة، ولكن القالب نفسه يمكن أن يكون سببًا إذا كانت سلامة خط الفصل ضعيفة.
  • خط الفصل البالي أو التالف: التلف أو التآكل السابق يسمح للبلاستيك بالهروب.
  • صلابة القالب غير الكافية: تنثني صفائح القالب تحت ضغط الحقن، مما يؤدي إلى فتح الفجوات.
  • عمق فتحة التهوية غير صحيح: تعمل فتحات التهوية العميقة جدًا كقنوات فلاش.
  • سوء تركيب المتزلجون أو الإدخالات: فجوات في أسطح الإغلاق.

       الحلول:

  • إصلاح أو إعادة قطع أسطح خطوط الفراق.
  • أضف أعمدة دعم خلف لوحة التجويف لمنع الثني. تأكد من قطع فتحات التهوية إلى العمق المناسب (عادةً 0.02-0.05 مم، يليها نقش يبلغ 0.5-1.0 مم).
  • أعد تشغيل أسطح الإغلاق بالماكينة بزوايا وملاءمة مناسبة.

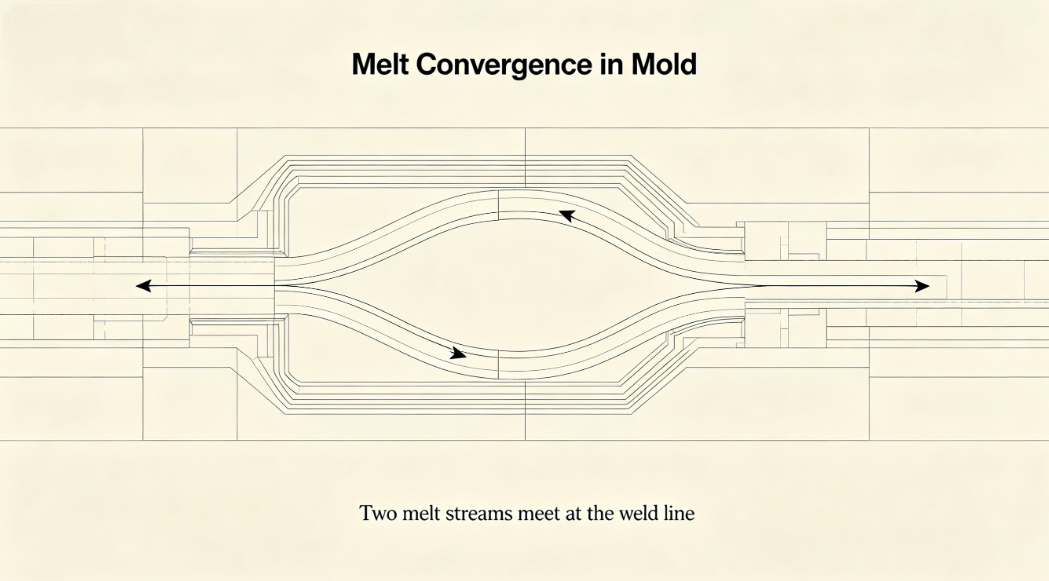
6. خطوط اللحام (خطوط متماسكة)

        كيف يبدو:خطوط مرئية عند التقاء جبهتي التدفق؛ غالبا ما يكون مصحوبا بالضعف.

       الأسباب المتعلقة بالعفن:

  • تعدد البوابات مما يؤدي إلى تقارب جبهات التدفق:متأصلة في التصاميم متعددة البوابات.
  • العوائق الموجودة في التجويف:النوى أو الإدخالات أو الأضلاع التي تقسم التدفق.
  • الجبهات الباردة المنصهرة:سوء تصميم البوابة أو الآبار البزاقة الباردة غير كافية.
  • التهوية غير الكافية في موقع خط اللحام:الهواء المحبوس يمنع التشابك الجزيئي.

        الحلول:

  • نقل البوابات لنقل خطوط اللحام إلى المناطق غير الحرجة.
  • قم بزيادة حجم البوابة أو قم بالتبديل إلى نوع بوابة مختلف (على سبيل المثال، بوابة المروحة).
  • أضف جيب تنفيس في موقع خط اللحام.
  • استخدم عداءًا ساخنًا مع بوابة صمام تسلسلية للتخلص من خطوط اللحام.

7. العيوب السطحية: علامات التدفق، والتناثر، والضباب

        كيف تبدو:خطوط أو أنماط متموجة أو مناطق باهتة على سطح الجزء.

       الأسباب المتعلقة بالعفن:

  • تصميم البوابة سيء:البوابات الصغيرة جدًا أو الموجودة بشكل غير صحيح تسبب النفث أو التردد.
  • الزوايا الحادة أو التغيرات المفاجئة في سمك الجدار:يسبب عدم استقرار التدفق.
  • سطح القالب البارد:يؤدي التصميم السيئ لدائرة التبريد إلى ظهور بقع باردة تعمل على تبريد الذوبان قبل الأوان.
  • سطح التجويف الملوث أو الخشن:يسبب تناثر وضعف اللمعان.

        الحلول:

  • استخدم بوابة أكبر أو تصميم بوابة يعزز التوسع التدريجي (بوابة المروحة، بوابة الفيلم).
  • انتقالات سلسة في التجويف (نصف القطر جميع الزوايا الحادة).
  • تحسين توحيد التبريد.
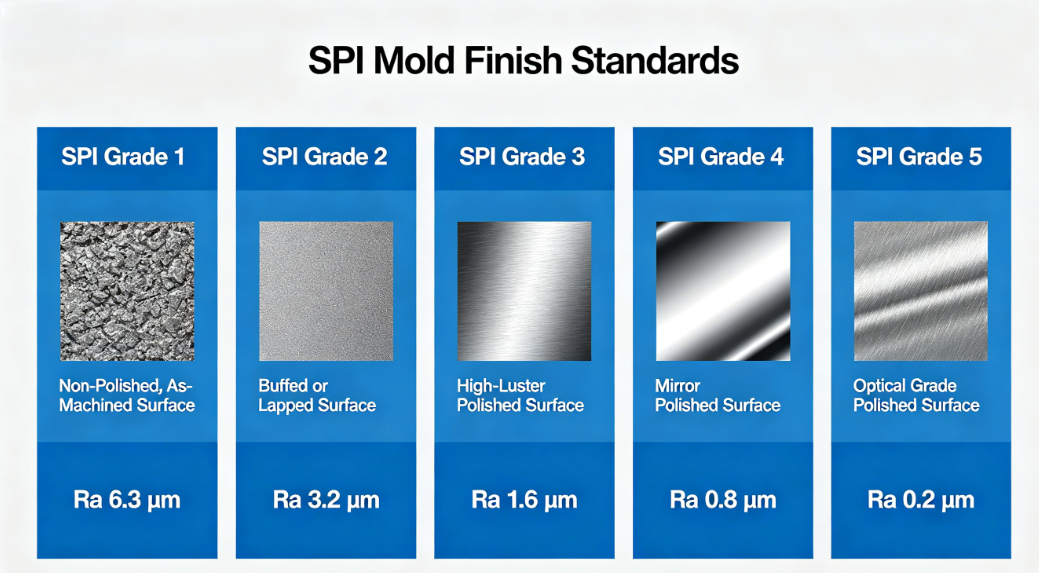
  • تلميع سطح التجويف حتى النهاية المطلوبة (تلميع المرآة للأجزاء اللامعة).

8. علامات دبوس القاذف/علامات الدفع

        كيف يبدو:علامات مرتفعة أو غائرة حيث تتصل دبابيس القاذف بالجزء.

        الأسباب المتعلقة بالعفن:

  • مسودة غير كافية:تركز قوة الطرد العالية على أطراف الدبوس.
  • عدد قليل جدًا من دبابيس القاذف أو وضعها بشكل سيء:طرد غير متساو.
  • قطر الدبوس صغير جدًا:تركيز التوتر العالي.
  • مشاكل عودة دبوس القاذف:لم يتم سحب الدبابيس بالكامل قبل الدورة التالية.

         الحلول:

  • زيادة زاوية المسودة.
  • أضف المزيد من دبابيس القاذف أو استخدم أقطارًا أكبر.
  • ضع الدبابيس على الأضلاع أو الرؤوس أو غيرها من الأسطح غير التجميلية.
  • تأكد من وجود نظام مناسب لإرجاع القاذف (الينابيع أو دبابيس الإرجاع الإيجابية).

دراسة الحالة: من العيب إلى الحل

        أبلغ أحد العملاء الذين ينتجون قالبًا برميليًا يحتوي على 32 تجويفًا عن علامات التواء وعلامات غرق مستمرة على منطقة تثبيت المشبك. بعد أسبوعين من تعديلات معلمات الماكينة دون أي تحسن، قمنا بمراجعة القالب.

        النتائج:

  • كانت قنوات التبريد بعيدة كل البعد عن المقطع السميك.
  • كانت البوابة تقع في الطرف المقابل، مما تسبب في فقدان الضغط.
  • تم توزيع دبابيس القاذف بشكل غير متساو.

       الإجراءات المتخذة:

  • تمت إضافة حاجز في دائرة التبريد بالقرب من الرئيس.
  • تم نقل البوابة بالقرب من منطقة الزعيم.
  • تمت إضافة اثنين من دبابيس القاذف الإضافية.

        نتائج:

        تم تقليل صفحة الالتواء بنسبة 80%؛ تم القضاء على علامات الحوض. انخفض معدل خردة الإنتاج من 12% إلى 2%.

خاتمة

        العلاقة بين عيوب قولبة الحقن والعفن مباشرة وغالبًا ما تكون سائدة. في حين أن معلمات العملية يمكن أن تعوض في بعض الأحيان عن مشكلات العفن البسيطة، فإن الحل الأساسي يكمن في التصميم الجيد للقالب - البوابات المناسبة، والتبريد المتوازن، والتهوية الكافية، والطرد القوي، وزوايا السحب الصحيحة.

        باعتبارنا صانع قوالب، فإن مسؤوليتنا تمتد إلى ما هو أبعد من تقديم القالب الذي يناسب الآلة. يجب علينا تصميم قوالب متسامحة وقوية ومُحسَّنة للمواد المحددة وهندسة الأجزاء. بالنسبة لصانعي القوالب بالحقن، فإن فهم هذه الأسباب المتعلقة بالعفن يتيح استكشاف الأخطاء وإصلاحها بشكل أكثر فعالية وتواصل أفضل مع موردي القوالب.

        عندما تواجه عيبًا مستمرًا، قبل لمس أدوات التحكم في الماكينة، اسأل: هل يمكن أن يكون القالب هو السبب؟


أخبار ذات صلة
اترك لي رسالة
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط. سياسة الخصوصية
يرفضيقبل